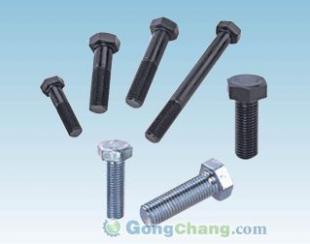
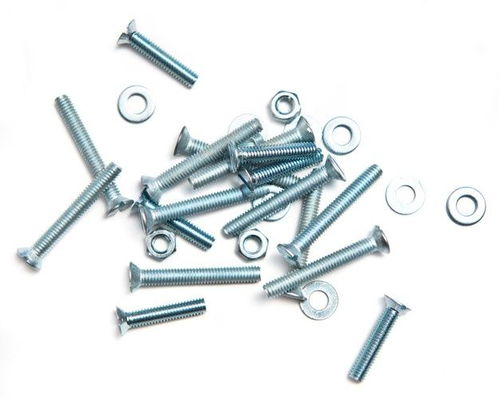
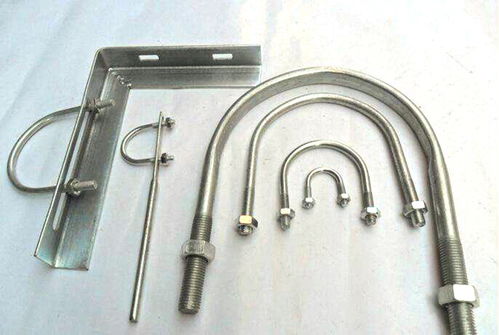
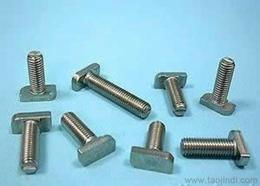
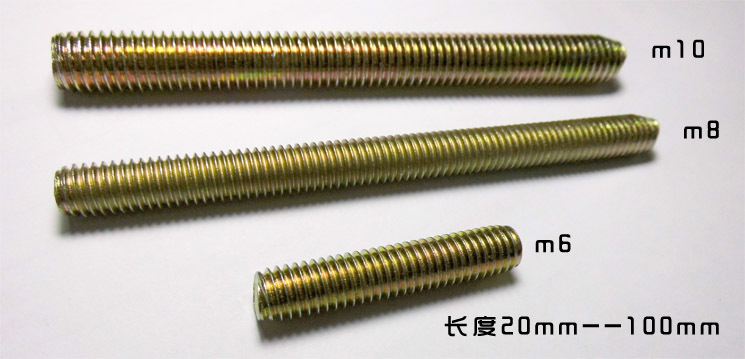
在机械制造与工业装配领域,紧固件被称为“工业之米”,其质量与精度直接决定了工程结构的稳定与安全。随着高端装备、汽车工业、精密电子及新能源行业的飞速发展,标准件的通用性已无法满足复杂工况的需求,多工位冷锻加工异型螺丝螺栓及特殊件的定制化生产能力,正成为衡量紧固件企业核心竞争力的关键标尺。\n\n### 一、多工位冷锻:异型件高效量产的基石\n\n异型螺丝、非标螺栓以及各类特殊头部、异形杆径的紧固件,传统车削工艺存在效率低、材料浪费大、金属纤维流线被切断等弊端。而多工位冷锻加工技术通过连续模腔的精准传递,在室温下对金属线材进行多工位镦锻、挤压与成形。这一工艺不仅完整保留了金属流线的连续性,显著提升了螺栓的抗拉强度与疲劳寿命,更凭借高速自动化生产实现了大批量、低成本制造。\n\n对于头部结构复杂(如梅花槽、内六角、异形法兰)、杆部带阶梯、滚花、异形截面(如方形、半圆、D型)的特殊件,多工位冷锻机能通过精确的模具设计与工位排布,一次成型出接近成品尺寸的毛坯。这为后续精加工提供了高精度基准,大幅减少了材料切削量,是现代化紧固件生产迈向“近净成形”的核心环节。\n\n### 二、二次加工的精度赋能:从“成形”到“成器”\n\n尽管多工位冷锻能高效产出复杂形状,但受限于模具填充极限及材料硬度,许多高等级特殊件仍需借助二次加工来完成最终功能的跃升。所谓二次加工,是指在冷锻毛坯基础上,进行的车削、铣削、钻削、搓丝、磨削及热处理等精密工序。\n\n针对异型螺丝螺栓的二次加工主要聚焦于三个维度:\n\n1. 功能性切削:例如在冷锻成形的头部直接车削出精密密封锥面、径向锁紧孔或轴向深孔;对于细长杆径的特殊螺栓,需通过精密车削修正直线度,保证装配公差达到±0.01mm级。\n2. 螺纹精密成形:对于高强度等级(如12.9级)或需兼顾抗疲劳性能的螺栓,通常采用搓丝或滚丝工艺在二次加工中成型螺纹,利用冷作硬化效应提升螺纹强度,同时避免了车削对金属流线的破坏。\n3. 表面与热处理强化:特殊工况要求螺栓具备耐腐蚀、耐高温或自润滑特性,二次加工中的渗碳淬火、发黑、磷化、达克罗涂覆等处理,结合精磨后的表面粗糙度控制,能全面释放材料潜能。\n\n### 三、异型特殊件联动二次加工的协同痛点\n\n在实际生产中,异型螺丝与需二次加工产品往往面临一个共性难题:冷锻阶段的轮廓设计与后续加工的基准统一。若冷锻件余量分配不当,二次加工极易出现黑皮、偏心或断续切削,既增加刀具损耗,又影响final尺寸一致性。\n\n因此,真正具备行业设备整合实力的工厂,会从产品研发源头介入:精准计算冷镦机各工位成形载荷,优化预成型件体积分配,同时考虑二次加工所需的夹持位与定位面保留。 例如某新能源汽车电池包用异型端子螺栓,要求内六角孔与外螺纹同轴度φ0.05mm以内,涵盖多工位冷锻杆部微小凸台,再经由数控车床同步完成定心车削和钻攻中心加工侧向通孔,形成高效的联动生产线。\n\n### 四、面向世界工厂网的专业视野:设备与品质保障\n\n在世界工厂网中国产品信息库这类产业平台上,优秀供应商越来越注重宣传其多工位冷锻设备矩阵与二次加工检测闭环。常见的生产配置包括:四模四冲、五模五冲甚至六模六冲冷镦机,配合数控走心机、凸轮机与CNC加工中心组成柔性产线,辅以在线激光检测与三坐标测量仪对异型特殊件进行全尺寸把关。\n\n行业领先的紧固件加工企业不仅致力于数控高效轧制,更普遍导入了ERP+MES系统实现从多工位原料镦锻到高速搓丝毛刺毛耳过滤、自动感知钳取不合格异型项的全链条精确追溯。这使得如膨胀锚栓套筒内孔细节、敲击螺纹要求类汽车起动机驱动齿轮部件,均可稳定达到百万件级别的一致性要求。\n\n综上所述,多工位冷锻造就异型杆件刚性好、金属密实的新弧面弧顶料头集结轮廓基本能代替完整的连续锻造级别;而从金属线材经连续快速多维成形再由半成品到圆棒非标车销钉突刺等多重二级极配闭环,成就的高度衔接更需要设备、模具技术加上场景测量经验联手打通工艺留伤钳口无缝渗透穿芯问题向高精度模块延伸核心竞争力出口,借中国产品全细的视觉化浏览通道化合作价值为该流程稳定发挥提供驱动物流支撑并保障稳定的产品防护式紧固全连接金属联接本质属性。“}
深耕多工位冷锻与二次加工 异型螺丝螺栓特殊件的进阶智造之路
更新时间:2026-10-08 12:32:42
如若转载,请注明出处:http://www.cgfwmkj.com/product/54.html
PRODUCT
产品列表